Просмотры: 0 Автор: Редактор сайта Время публикации: 29.07.2026 Происхождение: Сайт
Высокоэнергетическая массовая отделка основана на экстремальных перегрузках, позволяющих сократить время цикла с часов до минут. Эта чистая механическая сила ускоряет обработку поверхности, но также увеличивает риск серьезного повреждения детали в случае неправильной динамики нагрузки. Неправильное соотношение материалов и деталей приводит к дорогостоящим последствиям, таким как столкновение деталей, неравномерное закругление кромок, точечная коррозия на поверхности и полная потеря производственных циклов. Операторы должны рассчитывать точные объемные соотношения на основе геометрии детали, плотности среды и кинематики машины. Овладение этими расчетами обеспечивает повторяемость и равномерность обработки поверхности в каждом цикле, защищая деликатную геометрию и одновременно увеличивая производительность. Допуск на ошибку резко сокращается при обработке компонентов с силой тяжести, в 30 раз превышающей силу тяжести. Небольшой просчет в абразивном буфере означает разницу между зеркальным медицинским имплантатом и списанной партией дорогих титановых деталей. Мы подробно расскажем, как установить, проверить и масштабировать правильные объемные соотношения для ваших конкретных операций отделки.
Достижение ровной поверхности требует строгого контроля за кинетической энергией, передаваемой заготовкам. Успех в средах с высокими энергиями означает равномерное снижение Ra, постоянный радиус кромок и полное отсутствие следов контакта. Вы должны контролировать, как абразивные элементы взаимодействуют с металлическими поверхностями при экстремальном давлении. А Центробежная полировальная машина создает силы в пределах от 10 до 30 раз силы тяжести. Эта интенсивная гравитационная нагрузка прижимает массу среды к стенкам бочки. Сжатие фундаментально меняет способ прохождения среды по поверхностям детали по сравнению со стандартной вибрационной чистовой обработкой.
Вибрационная кинетика действует по-другому. Стандартный вибрационный барабан удерживает массу в рыхлом, текучем состоянии. Это позволяет операторам использовать более низкие соотношения объемов, обычно от 2:1 до 4:1. Однако центробежная кинетика создает уплотненное предметное стекло под высоким давлением. Вся масса движется как единое целое, прежде чем скатиться вниз по склону бочки. Более низкие коэффициенты вибрации полностью терпят неудачу в высокоэнергетических процессах. Сильное давление сжимает детали, если абразивный буфер слишком тонкий, что приводит к немедленному столкновению.
Основная функция медиасоотношения — строгая изоляция частей. Он создает физический барьер, который предотвращает столкновение компонентов. В то же время он поддерживает достаточное давление для эффективного истирания поверхности. Если соотношение падает, буфер уменьшается. Части мигрируют сквозь массу и ударяются друг о друга. Если соотношение слишком велико, детали остаются изолированными, но не имеют необходимого трения о абразивные элементы для быстрого сглаживания поверхности. Операторы должны рассматривать слой носителя как динамическую жидкость, которая удерживает детали. Когда машина достигает полной скорости вращения, центробежная сила плотно упаковывает материал вокруг каждого контура заготовки. Этот эффект уплотнения позволяет быстро снять заусенцы и полировать, но он работает только в том случае, если имеется достаточный объем среды для поглощения кинетической энергии и предотвращения контакта металла с металлом.
Понимание физики слайда имеет важное значение. Внутри ствола масса выталкивается наружу под действием центробежной силы, образуя плотный слой на полиуретановой подкладке. При вращении ствола верхний слой этой массы преодолевает трение и скользит по хорде круга. Именно в этом скользящем движении и происходит вся резка и полировка. Если соотношение среды и деталей неправильное, детали либо осядут на дно затвора и врежутся в стенку ствола, либо всплывут наверх и врежутся друг в друга. Правильный объемный расчет гарантирует, что детали останутся подвешенными внутри активного скользящего слоя.
Базовое правило высокоэнергетической отделки требует объемного соотношения от 3:1 до 5:1. Объем, а не вес, служит критическим показателем для расчета нагрузки. Две части могут весить одинаково, но занимать совершенно разное пространство. Расчет точного объема партии гарантирует, что физическая масса обеспечивает достаточную пространственную буферизацию. Операторы часто используют методы вытеснения воды, чтобы определить истинный объем сложных деталей перед расчетом необходимой абразивной нагрузки.
Корректировка этой базовой линии становится необходимой при работе с хрупкой или сложной геометрией. Деликатные компоненты, тяжелые детали или сложная геометрия аддитивного производства требуют более высоких передаточных отношений. Часто вы увеличиваете соотношение до 5:1 или даже 6:1. Металлические детали, напечатанные на 3D-принтере, представляют собой особый случай. Они требуют быстрого сглаживания поверхности и геометрического уточнения без изменения характеристик с жесткими допусками. Более высокое соотношение защищает эти деликатные детали от агрессивного воздействия, а мелкие абразивы сглаживают грубые печатные слои. Компромисс очевиден. Более высокие соотношения среды повышают защиту деталей, но снижают общий выход деталей за цикл.
Масса отдельных частей также диктует необходимое сопротивление. Части большой массы влияют на собственное движение через уплотненный слой. Тяжелые стальные детали быстро проталкивают более легкие абразивы. Чтобы оставаться изолированными, им требуется более плотный буфер или более высокое объемное соотношение. Детали из алюминия или титана с малой массой имеют тенденцию плавать или двигаться синхронно с массой, что позволяет использовать немного более низкие передаточные числа без риска столкновения.
Чтобы точно определить необходимый объем носителя для нового производственного цикла, выполните следующие конкретные шаги:
| Геометрия детали/материал | Рекомендуемое начальное соотношение | Основная рабочая цель |
|---|---|---|
| Твердая сталь / Простая геометрия | 3:1 | Максимальная производительность, агрессивное удаление заусенцев |
| Алюминий/Умеренная сложность | 4:1 | Сбалансированное сглаживание поверхности и закругление кромок |
| Титановые/3D-печатные решетки | 5:1 или 6:1 | Строгая изоляция деталей, тонкая полировка поверхности. |
| Тяжелые отливки/острые края | 4,5:1 | Предотвращение глубоких следов от ударов |
Оценка плотности носителя является ключевым шагом в организации вашего процесса. Керамические и стальные материалы высокой плотности ведут себя иначе, чем керамика средней плотности или пластик низкой плотности. Более плотные материалы оказывают значительно большую силу резания. Он несет больше кинетической энергии при высоких перегрузках. Эта увеличенная сила часто требует более высокого передаточного числа, чтобы предотвратить агрессивный локальный износ деталей. Керамика средней плотности служит надежной универсальной отправной точкой для большинства обрабатываемых металлов.
Физический размер и геометрия напрямую влияют на плотность упаковки. Треугольники, конусы, цилиндры и сферы располагаются внутри бочки по-разному. Носители меньшего размера упаковываются плотнее, уменьшая пространство между отдельными частями. Это изменяет соотношение эффективного объема. Соотношение 4:1 с использованием цилиндров с большим угловым срезом обеспечивает иную буферную способность, чем соотношение 4:1 с использованием мелких сферических материалов. Вы должны учитывать, как формы соединяются и поддерживают заготовки. Если вы используете слишком большой носитель, зазоры между абразивными частями позволят тонким деталям проскальзывать и вступать в контакт. Если вы используете слишком маленький носитель, он может упаковаться настолько плотно, что полностью ограничит движение деталей, что приведет к неравномерной отделке.
Добавление воды и полирующих составов выступает в качестве третьего элемента соотношения. Соединения обычно работают при pH от 8 до 10 для металлов. Они обеспечивают необходимую смазывающую способность и суспендируют мелкие металлические частицы. Эта переменная жидкости напрямую влияет на то, как течет масса. Слишком большое количество воды приводит к скольжению массы по стенкам бочки, снижая режущее действие. Слишком мало воды создает густой осадок, который связывает абразив, сжимая детали и вызывая повреждения. Уровень воды обычно должен находиться чуть ниже верхней части массы носителя, когда цилиндр неподвижен. Это гарантирует, что состав сможет правильно смазать ползун, не вызывая гидропланирования всей массы.
При выборе носителя также необходимо учитывать скорость износа. Керамический материал со временем трескается и изнашивается. Партия носителей, изначально имеющая соотношение 4:1, может ухудшиться до соотношения 3,5:1 после недели интенсивного производства. Операторы должны следить за этой деградацией и регулярно доливать среду для поддержания установленного объемного соотношения. Неучет износа носителя является одной из наиболее частых причин внезапного столкновения деталей в стабильных процессах.
Кинематические различия между типами машин меняют способ расчета нагрузок. А Планетарно-центробежная чистовая машина использует вращающиеся в противоположных направлениях стволы, установленные на высокоскоростной турели. Башня вращается в одном направлении, а отдельные стволы вращаются в противоположном направлении. Это специфическое скользящее действие плотно контролирует поток. Поскольку движение так строго контролируется, планетарные системы могут допускать более узкие соотношения, иногда ближе к 3:1, без риска столкновения. Противоположное вращение создает плавное, непрерывное движение в форме восьмерки внутри барабана, благодаря чему детали равномерно распределяются по подложке носителя.
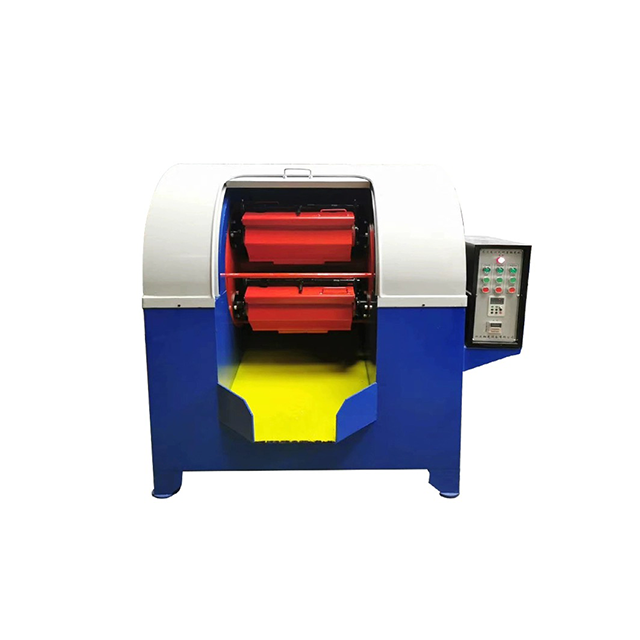
Оценка Высокоэнергетическая машина для полировки стволов требует определенных параметров нагрузки. Вы должны заполнить эти бочки до правильной общей вместимости. Уровень рабочего заполнения обычно составляет от 50% до 60%. Заполнение бочки точно до этого уровня обеспечивает оптимальное скольжение. Если бочка недополнена, масса вместо скольжения резко падает, разрушая детали. При переполнении масса застревает и измельчения поверхности не происходит. Геометрия самого ствола также играет роль. Шестиугольные или восьмиугольные цилиндры создают более агрессивное переворачивание, чем гладкие цилиндрические цилиндры, для чего может потребоваться небольшое увеличение соотношения сред, чтобы компенсировать дополнительную турбулентность.
Соображения масштабируемости жизненно важны при переходе от лабораторных испытаний к производству. Масштабирование соотношения прототипов, установленного в небольших лабораторных машинах, к полномасштабному производственному оборудованию требует тщательной математики. Соотношение 4:1 в 10-литровой машине ведет себя иначе, чем соотношение 4:1 в 100-литровой машине из-за увеличения общей массы. Вы должны протестировать и проверить консистенцию конечного продукта на этапе увеличения масштаба, чтобы гарантировать, что большая масса не раздавит компоненты в нижней части бочки. Повышенное гидростатическое давление в бочке большего размера означает, что детали в нижней части направляющей подвергаются значительно большей силе, чем детали в лабораторной машине меньшего размера. Регулировка уровня воды и концентрации соединения может помочь смягчить повышенное давление во время масштабирования.
Распознавание симптомов недостаточной загрузки предотвращает списание партий. Когда соотношение слишком низкое, быстро появляются визуальные индикаторы контакта детали с деталью. На прецизионно обработанных поверхностях вы увидите вмятины, глубокие царапины и закругленные края. Меры по смягчению последствий требуют немедленных действий. Пересчитайте объемы ваших деталей. Проверьте абразивный износ, поскольку усадка с течением времени уменьшает фактический объем ствола. Уменьшите размеры пакетов, чтобы восстановить правильный буфер 4:1 или 5:1.
Симптомы перегрузки проявляются скорее как неэффективность, чем повреждение. Признаками избытка среды являются увеличенное время цикла, недостаточное удаление заусенцев и полное отсутствие сглаживания поверхности. Детали остаются совершенно безопасными, но в процессе не удается достичь требуемого снижения Ra. Экономические последствия перегрузки включают в себя потерю электроэнергии, израсходованное соединение и серьезное снижение ежедневной производительности. Если вы заметили, что после стандартного цикла детали выходят из машины нетронутыми, первым делом проверьте, не слишком ли высокое соотношение носителя, не допускающее попадания деталей на активный скользящий слой.
Разработка СОП по проверке нагрузки стандартизирует процесс. Операторам необходим документированный метод измерения, документирования и проверки объемных соотношений перед каждым циклом. Это предполагает использование специальных мерных ведер как для деталей, так и для абразивов. Строгий контроль качества на этапе погрузки исключает догадки, которые приводят к бракованию партий. Документирование точных уровней заполнения и соотношений компаундов гарантирует, что любой оператор сможет повторить успешную отделку.
Чтобы создать эффективную СОП по проверке нагрузки, включите следующие конкретные проверки:
Стандартное объемное соотношение от 3:1 до 5:1 обеспечивает надежную отправную точку для высокоэнергетической массовой чистовой обработки. Однако оптимальное соотношение по-прежнему является весьма конкретным расчетом, основанным на точной геометрии детали, плотности абразива и конкретной кинематике станка. Вы должны сбалансировать необходимость агрессивной обработки поверхности с абсолютным требованием защиты деталей. Логика составления списка для выбора правильного соотношения зависит от вашей основной цели. Агрессивное удаление заусенцев с цельных стальных деталей позволяет снизить коэффициенты и повысить производительность. Полировка до блеска хрупких титановых компонентов, напечатанных на 3D-принтере, требует более высоких соотношений, чтобы гарантировать изоляцию и защитить деликатные детали.
Предпримите следующие действенные шаги, чтобы оптимизировать операции по отделке:
Ответ: Промышленным стандартом является объемное соотношение от 3:1 до 5:1. Такое соотношение обеспечивает правильную изоляцию детали при высоких перегрузках, предотвращая столкновения, сохраняя при этом достаточное давление для эффективного истирания поверхности и равномерного закругления кромок.
Ответ: Вибрационные системы работают в свободном, жидком состоянии, часто используя соотношение от 2:1 до 4:1. Высокоэнергетические центробежные машины создают уплотненную массу под высоким давлением, требующую соотношения от 3:1 до 5:1 или выше, чтобы предотвратить серьезное повреждение детали при экстремальных нагрузках.
Ответ: Более тяжелые материалы, такие как сталь или керамика высокой плотности, несут больше кинетической энергии, изменяя силу удара. Это часто требует тщательного расчета объема или более высоких передаточных чисел, чтобы предотвратить агрессивный локальный износ. Керамика средней плотности служит более безопасной отправной точкой общего назначения.
О: Низкое соотношение истончает защитный буфер, что приводит непосредственно к столкновению деталей. Вы увидите глубокие царапины, вмятины, раскатанные края, точечную коррозию на поверхности и, в конечном итоге, полностью забракованные производственные партии из-за геометрических повреждений.
Ответ: Используйте методы вытеснения воды или данные САПР, чтобы определить истинный объем сложной детали. Затем примените более высокое соотношение, обычно 5:1 или 6:1, чтобы защитить деликатные внутренние детали и тонкие стенки во время быстрого выравнивания поверхности.
А: Да. Абразивное истирание постоянно уменьшает общий объем внутри ствола. Операторы должны регулярно измерять и доливать среду, чтобы поддерживать правильное объемное соотношение и предотвращать неожиданный контакт детали с деталью.
Ответ: Стандартный рабочий уровень заполнения обычно составляет от 50% до 60% от общей вместимости бочки. Этот особый уровень обеспечивает правильное движение массы, создавая оптимальное скольжение, а не разрушительное движение падения.